Китай: аргоновые очистители — новые технологии?
2026-03-19
Вот интересный вопрос, который периодически всплывает в разговорах с коллегами по цеху: когда речь заходит о Китае и ?новых технологиях? в газоочистке, в частности об аргоновых очистителях, многие сразу представляют что-то революционное, с нуля созданное в лаборатории. Часто это не так. Гораздо чаще речь идет о глубокой, иногда даже точечной адаптации и интеграции известных принципов в конкретные, зачастую более требовательные промышленные процессы. Это не умаляет результат, но меняет угол зрения. Попробую разложить по полочкам, исходя из того, что видел и с чем сталкивался.
Суть технологии: не изобретение велосипеда, а его кастомизация
Если отбросить маркетинг, то сам по себе процесс очистки аргона — вещь давно известная. Адсорбция, каталитическая очистка, низкотемпературная ректификация — основы не меняются десятилетиями. Но вот где начинается поле для так называемых ?новых технологий? из Китая — так это в инженерном решении. Как упаковать эти процессы в установку, которая будет, во-первых, стабильно работать в условиях конкретного завода-клиента (скажем, металлургического или по производству полупроводников), а во-вторых, будет делать это с оптимальным балансом чистоты на выходе и энергопотребления.
Ключевой момент, который многие упускают — это именно ?заточенность? под процесс. Универсальных решений мало. Для получения аргона высокой чистоты (скажем, 99.9999%) для сварки ответственных конструкций и для очистки возвратного аргона в процессе выращивания кристаллов кремния — это две большие разницы. В первом случае часто достаточно комбинации адсорберов с цеолитами и каталитического дожига остатков кислорода и водорода. Во втором — уже нужна многоступенчатая система с тонкой отсечкой примесей вроде углеводородов или оксидов азота, которые могут убить всю партию. Китайские инжиниринговые компании как раз научились хорошо дробить эти задачи на модули.
Один из примеров, который приходит на ум — это работа с возвратным аргоном на сталелитейных производствах. Там газ ?грязный?, с микропримесями CO, CO2, H2, пылью. Стандартная схема может не справиться, особенно с угарным газом. Видел проекты, где китайские инженеры встраивали дополнительную ступень предварительного каталитического окисления CO до CO2 с последующей адсорбцией. Катализатор подбирался специфический, устойчивый к отравлению. Это не новая химия, но новая, очень прагматичная компоновка технологии под конкретную ?боль? заказчика.
Оборудование и ?железо?: где кроется прогресс?
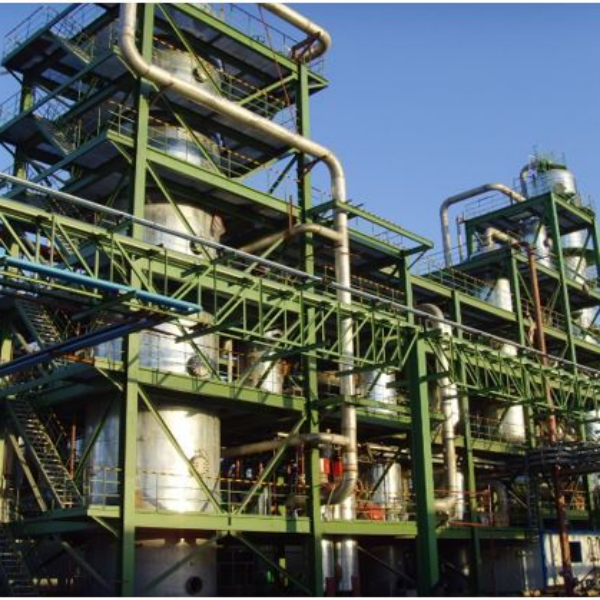
Когда говорят о новых технологиях, часто подразумевают новое оборудование. Здесь тенденция очевидна: компактность, автоматизация, дистанционный мониторинг. Современные китайские аргоновые очистители — это, как правило, блочно-модульные установки ?под ключ?. Их везут на площадку уже собранными и отлаженными на заводе-изготовителе. Это сокращает сроки пусконаладки в разы.
Но ?железо? — это не только корпус. Серьёзный скачок я вижу в системах управления и анализа. Раньше контроль чистоты на выходе часто был дискретным — брали пробу, везли в лабораторию. Сейчас ставят онлайн-анализаторы, чаще всего лазерные или хроматографы, которые в реальном времени следят за ключевыми примесями. Данные уходят в общую SCADA-систему, которая, в свою очередь, может подстраивать параметры работы адсорберов (время цикла, температуру регенерации). Это уже не просто очистка, а интеллектуальная оптимизация процесса.
Однако с автоматизацией есть и подводные камни. Внедрял как-то систему на одном из заводов в СНГ. Анализатор был хороший, импортный, но сырой газ иногда имел нестабильный состав из-за старой технологии на основном производстве. Система управления, запрограммированная на ?идеальный? входящий поток, начинала ?дергаться?, часто переключая клапаны. Пришлось совместно с поставщиком дорабатывать алгоритм, вводить плавающие уставки и более длительные интервалы усреднения показаний. Вывод: самая продвинутая автоматика бесполезна без глубокого понимания технологии на стороне инжиниринговой компании.
Роль инжиниринга: от чертежа до запуска
Вот здесь, на мой взгляд, и кроется главное отличие. Технологию можно купить, оборудование можно скопировать. Но способность провести проект от аудита потребностей заказчика до пуска и вывода на режим — это и есть та самая ?новая технология? в широком смысле. Речь идет о проектных институтах и компаниях, которые выросли из крупных промышленных холдингов и знают процесс изнутри.
Возьмем, к примеру, Chengdu Yizhi Technology Co. (их сайт — yzkjhxhg.com). Это не просто продавец оборудования. Это проектный институт, созданный химико-технологической компанией Huaxi. Уставный капитал в 120 миллионов юаней — это серьёзная заявка на масштаб. Важно то, что такая структура обычно имеет доступ к реальным промышленным полигонам, может тестировать свои решения ?в бою? до того, как предложить их рынку. Их работа — это не абстрактный инжиниринг, а решение прикладных задач, с которыми сталкивается материнская компания или её партнёры.
На практике это выглядит так: к ним приходит металлургический комбинат с проблемой — дорогой аргон уходит в атмосферу при продувке ковшей. Задача: поймать, очистить и вернуть в цикл. Yizhi Technology (или подобная ей компания) проводит анализ газа, проектирует систему улавливания и очистки, подбирает адсорбенты, устойчивые к высокой запылённости и влажности, разрабатывает схему регенерации. Они не продадут вам просто адсорбер. Они продадут технологическую цепочку, ответственность за которую несут от начала до конца. Это и есть их ключевая компетенция.
Кстати, их сайт — хороший пример того, как такие компании себя позиционируют: минимум громких слов, максимум отсылок к конкретным отраслям (металлургия, химия, ВИП) и технологическим схемам. Чувствуется, что материалы готовят технические специалисты, а не отдел маркетинга.
Практические сложности и ?подводные камни?
Работая с такими системами, неизбежно набиваешь шишки. Одна из частых проблем — это несоответствие заявленных параметров входящего газа реальным. В проекте прописано: ?пыль до 10 мг/м3, влажность насыщения при +40°C?. А на деле в момент сброса давления из ковша получается взвесь микронной пыли и капельная влага. Стандартный фильтр-сепаратор не справляется, адсорбционные колонны забиваются за месяц. Приходится экстренно встраивать дополнительную ступень очистки — скруббер или коалесцентный фильтр тонкой очистки. Это удорожание и простой.
Другая головная боль — каталитические блоки. Катализатор для конверсии CO и H2 — штука чувствительная. Если в линии перед ним не удалить до конца пары масла от компрессора или силиконы от уплотнений, он быстро ?отравится? и перестанет работать. Регенерации не подлежит, только замена. А стоит он немало. Поэтому сейчас в грамотных проектах обязательно ставят многоступенчатую систему предварительной очистки, часто с угольными фильтрами, и строго контролируют техническое состояние оборудования на участке забора газа.
И третий момент — энергоэффективность. Регенерация адсорбентов — процесс энергозатратный, требует либо нагрева (TSA — температурная регенерация), либо сброса давления (PSA — регенерация перепадом давления). В условиях растущих тарифов на энергоносители этот параметр становится ключевым. Новые разработки часто направлены как раз на снижение этих затрат: более эффективные теплообменники, рекуперация тепла, оптимизация циклов PSA. Иногда выигрыш в пару процентов по энергопотреблению решает вопрос окупаемости всей установки.
Кейс: очистка аргона в производстве поликремния
Чтобы было понятнее, приведу упрощённый пример из области, где требования к чистоте аргона запредельные. Речь о производстве солнечного кремния. Аргон используется как защитная и транспортная среда. Даже следы влаги или кислорода в несколько ppm (частей на миллион) могут привести к образованию дефектов в кристаллической решётке.
Задача: очистить циркулирующий аргон от накопленных примесей (H2O, O2, N2, CO, CO2, легкие углеводороды). Решение, которое я видел в одном из проектов с участием китайских инженеров, представляло собой каскад из нескольких ступеней. Сначала глубокая осушка на молекулярных ситах, затем каталитическое удаление кислорода и водорода (с образованием воды, которая снова улавливалась), далее — низкотемпературная адсорбция для удаления азота и окислов углерода. Фишка была в том, что последняя ступень работала при температуре около -180°C, и её конструкция позволяла минимизировать теплопритоки, а значит, и расход жидкого азота на охлаждение.
Самое сложное здесь — обеспечить герметичность всей системы и чистоту монтажа. Любая ?потеря? при сварке, любая пылинка внутри трубопровода — и все усилия насмарку. Контроль проводился гелиевым течеискателем и анализом на частицы. Этот кейс хорошо показывает, что ?новизна? часто заключается не в открытии нового физического принципа, а в безупречном исполнении и интеграции сложных процессов в условиях жёстких стандартов.
Взгляд вперёд: куда движется отрасль?
Если пытаться заглянуть за горизонт, то тренды просматриваются довольно чётко. Первое — это дальнейшая ?интеллектуализация?. Системы будут не просто очищать газ, а прогнозировать необходимость замены адсорбента или регенерации катализатора на основе анализа больших данных о своём состоянии и составе входного потока. Второе — гибридизация методов. Комбинация мембранных технологий для грубой отсечки с тонкой адсорбционной или каталитической очисткой выглядит очень перспективно для снижения капитальных и операционных затрат.
И третье, что уже заметно, — это экологический аспект. Установки по рециклингу аргона — это не только экономия, но и снижение выбросов. В Европе и, постепенно, по всему миру этот фактор начинает серьёзно влиять на решения промышленников. Китайские производители, чувствуя этот тренд, всё чаще акцентируют в своих предложениях не только чистоту на выходе и экономию, но и углеродный след проекта.
Так что, возвращаясь к заглавному вопросу: да, в Китае есть реальные новые технологии в области аргоновых очистителей. Но это не столько прорыв в фундаментальной науке, сколько высокая культура инжиниринга, умение гибко комбинировать известные методы, упаковывать их в надёжное ?железо? и, что критически важно, нести ответственность за конечный результат на конкретном заводе у конкретного заказчика. Именно этот практический, приземлённый подход и создаёт ту самую ?новизну?, которая востребована на рынке.