Дешевые экспортеры SCR/SNC денитрификации?
2026-03-19
Постоянно вижу этот запрос в тендерах и от коллег. Все ищут ?дешевых? поставщиков катализаторов и технологий денитрификации. Сразу скажу: дешево — это почти всегда дорого в эксплуатации. Сам наступал на эти грабли, когда пытался сэкономить на китайском SCR-реакторе для одной ТЭЦ под Нижним Новгородом.
Что скрывается за ?низкой ценой??
Тут надо разделять. Есть просто недорогие предложения от новых игроков, которые пытаются зайти на рынок. А есть откровенно опасные варианты, где низкая цена — следствие упрощенной конструкции, слабых материалов или полного отсутствия инжиниринга. В первом случае можно найти адекватный вариант, но риски высоки. Во втором — гарантированные проблемы с эффективностью и ресурсом.
Например, часто экономят на системе впрыска аммиака. Ставят простейшие форсунки без точной регулировки и моделирования потока. В итоге — неравномерное распределение реагента, локальные перегревы, повышенный выброс аммиака (проскок) и быстрое отравление катализатора. Экономия в 15-20% на этапе закупки оборачивается заменой слоя катализатора на 2-3 года раньше срока. Считали как-то для одной котельной — дополнительные затраты за 5 лет превысили первоначальную ?экономию? почти втрое.
Еще один момент — сами каталитические блоки. Дешевые часто имеют низкую механическую прочность и плохую устойчивость к забиванию пылью. Видел образцы, которые после года работы на угле низкой степени очистки выглядели как сплошная спекшаяся масса. Про дешевые экспортеры SCR/SNC денитрификации из Юго-Восточной Азии ходят легенды. Некоторые присылают красивые каталоги с завышенными характеристиками, а по факту плотность ячеек не соответствует, состав активной массы — темный лес.
Китайские поставщики: опыт и подводные камни
С Китаем сейчас работает много компаний. Не все они ?кустарные?. Есть серьезные институты и производители с собственными НИОКР. Ключевой момент — не просто купить оборудование, а получить работающую технологическую схему, адаптированную под конкретное топливо и режим работы объекта. Вот тут многие ?дешевые экспортеры? и отсеиваются — у них нет своего проектного отдела, они просто продают железо.
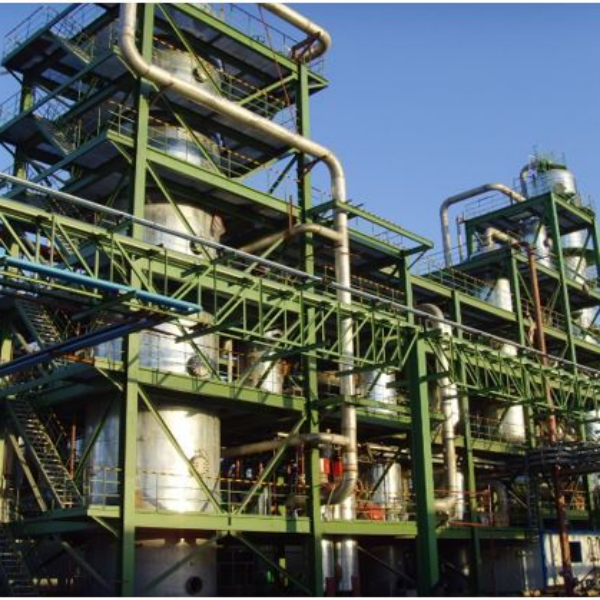
Из тех, кто делает комплексно, можно вспомнить Chengdu Yizhi Technology Co. (их сайт — https://www.yzkjhxhg.com). Это проектный институт, созданный на базе химико-технологической компании. У них уставный капитал 120 миллионов юаней, что уже говорит о серьезных намерениях. Они не просто продают катализатор, а предлагают инжиниринг. В их случае ?дешевизна? часто относительна — цена может быть конкурентной за счет масштаба производства, но они не самые дешевые на рынке. Работал с их техническими специалистами по вопросу модернизации установки на предприятии в Казани. Чувствуется, что люди понимают процесс, а не просто менеджеры по продажам.
Но и с такими поставщиками надо держать ухо востро. Их документация иногда требует очень тщательной проверки. Переводы могут быть неточными, а в спецификациях возможны неоднозначности. Как-то чуть не попался на разнице в понимании ?гарантированной степени очистки? — у них она часто привязана к идеальным условиям на входе, которые на реальном объекте обеспечить почти невозможно. Пришлось долго согласовывать техзадание, прописывая все допуски по пыли, дисперсности золы, диапазону нагрузок.
SNC-технология: где можно сэкономить, а где нет
С некаталитической селективной денитрификацией (SNC) история немного иная. Там нет дорогостоящего катализатора, что сразу снижает капзатраты. Основные расходы — на точную систему подготовки и впрыска реагента (чаще всего карбамида), на качественную горелку или инжектор, способные обеспечить нужную температуру и время пребывания в зоне реакции.
Здесь ?дешевые? варианты часто грешат упрощением именно этих систем. Ставят один датчик температуры и одну форсунку, надеясь на чудо. Но если в потоке дымовых газов есть температурная неравномерность (а она есть всегда), то в одних зонах реакция пойдет, а в других — нет. Эффективность падает, растет выброс аммиака. Экономить нужно не на системе дозирования, а, возможно, на материалах воздуховодов в зоне впрыска или на степени автоматизации. Можно сделать полуавтоматический режим, требующий большего внимания оператора, но сохраняющий эффективность.
Один из наших неудачных опытов был связан как раз с попыткой внедрить дешевую SNC-систему от малоизвестного поставщика на небольшой промышленной котельной. Реагент подавался грубо, зона смешения была рассчитана плохо. В итоге аммиачный проскок был таким, что пришлось экстренно останавливать систему. Спасла только установка дополнительного катализатора SCR на выходе, что свело на нет всю экономию. Получился гибрид, который изначально не планировался.
Критерии выбора: не цена, а стоимость жизненного цикла
Поэтому сейчас при оценке предложений смотрю не на ценник в коммерческом предложении, а пытаюсь быстро прикинуть LCC (Life Cycle Cost). Это, конечно, не точный расчет, но хотя бы по ключевым пунктам: гарантированный ресурс катализатора (или стойкость сопел для SNC), стоимость замены/регенерации, удельный расход реагента, энергопотребление вспомогательного оборудования, заложенный запас по производительности.
Часто у ?дешевых экспортеров? эти параметры либо не указаны, либо указаны нереалистично. Если в предложении написано ?ресурс катализатора — 24000 часов?, но при этом не указаны четкие условия по содержанию серы в топливе, влажности, диапазону температур — это флаг. Скорее всего, это копипаста из каталога. Настоящий техспец всегда уточнит: ?А какое у вас топливо? Какая зольность? Планируется ли работа в режиме частых пусков-остановов??.
Еще один практический критерий — наличие референс-листа с объектами в схожих климатических условиях и на схожем топливе. Если поставщик привозит катализатор из влажного южного Китая и никогда не поставлял его, например, в Сибирь, где зимой возможны длительные простои и резкие температурные перепады, — это риск. Материал носителя может не выдержать.
Заключительные мысли: рынок и здравый смысл
Рынок оборудования для денитрификации сейчас очень динамичный. Появляются новые игроки, в том числе из Китая, которые предлагают интересные решения. Полностью отказываться от рассмотрения предложений с хорошим соотношением цена/качество неразумно. Но подход должен быть инженерным, а не закупочным.
Нужно требовать детальные чертежи узлов, протоколы испытаний на стойкость к отравлению (особенно к SO2 и щелочным металлам), расчеты гидравлического сопротивления. Лучше потратить деньги на выезд своего специалиста на действующий объект с этим оборудованием или нанимать независимого инженера для аудита предложения. Эта стоимость редко превышает 1-2% от проекта, но может сэкономить миллионы в будущем.
И да, иногда ?дешевый экспортер? может оказаться просто эффективной производственной компанией без огромных накладных расходов на маркетинг и представительства в Европе. Как та же Chengdu Yizhi Technology Co. Их сила — в собственном проектировании и привязке к химическим процессам. Их слабость (для нас) — часто в удаленности и в другом подходе к ведению проектов. Но если найти общий язык на техническом уровне и четко прописать все условия, сотрудничество может быть успешным и взаимовыгодным, без лишней переплаты за бренд, но и без опасной экономии на качестве. Главное — не вестись на самое низкое число в столбце ?цена?. Опыт показывает, что это число потом обязательно вырастает в других столбцах сметы.