Китай: технологии очистки коксового газа?
2026-03-09
Когда говорят про китайские технологии в этой сфере, многие сразу думают о дешёвых копиях или простых скрубберах. Реальность, с которой я столкнулся за последние лет десять, куда сложнее и интереснее. Тут не просто догоняют, а уже в чём-то задают тон, особенно когда речь заходит о комплексных решениях для больших объёмов и жёстких экологических норм. Но и проблем хватает — от сырья до адаптации западных расчётов к местным условиям.
Откуда вообще растут ноги: базовые подходы и их эволюция
Если брать классику, то в основе всё ещё часто лежит мокрая очистка, тот же коксовый газ через аммиачную воду. Метод старый, но его до сих пор дорабатывают — не столько чтобы убрать H2S и NH3, а чтобы сделать это энергоэффективнее и с меньшими потерями бензольных углеводородов. Помню, на одном из старых заводов в Шаньси видел, как пытались комбинировать аммиачную промывку с последующей адсорбцией на активированном угле для улавливания цианидов. Получилось не сразу, много времени ушло на подбор зернистости угля и режима регенерации.
Сейчас вектор сместился в сторону комбинированных физико-химических методов. Например, использование МЭА (моноэтаноламина) или его смесей для глубокой очистки. Китайские инженеры часто комбинируют его с другими промывочными растворами, чтобы снизить температуру регенерации и, соответственно, затраты на пар. Это не какая-то революция, но важная оптимизация для ежедневной эксплуатации. Ключевой момент здесь — стойкость раствора к побочным продуктам, вроде тиоцианатов, которые могут быстро выводить систему из строя.
И вот что ещё важно: многие технологии пришли не из вакуума. Активно лицензировали и адаптировали немецкие и японские наработки, особенно по каталитическому гидрированию органических соединений серы. Но просто скопировать не вышло — состав коксового газа на местных углях мог сильно отличаться, приходилось годами подбирать катализаторы и температурные профили. Некоторые установки первые полгода работали с эффективностью ниже проектной, пока не нашли нужный баланс.
Где кроются реальные сложности: неочевидные узкие места
Часто проблема не в самой технологии очистки, а в том, что идёт до и после неё. Например, нестабильное давление и температура газа на выходе из коксовых батарей. Это убивает любой, даже самый продвинутый, абсорбер. Приходится ставить дополнительные буферные ёмкости и системы автоматического регулирования, что удорожает проект. На одном из объектов в Хэбэе из-за этого полгода не могли выйти на паспортные показатели по сере.
Ещё один бич — пыль и смолы. Даже после электрофильтров и циклонах мельчайшая пыль проходит дальше и забивает насадку в скрубберах, откладывается в теплообменниках. Это требует частых остановок на промывку. Решение искали в установке дополнительных ступеней тонкой фильтрации, но это опять же дополнительные сопротивления и затраты. Иногда проще и дешевле оказалось пересмотреть режим работы самих коксовых печей, чтобы снизить пылеунос с самого начала.
И, конечно, вода. Качество оборотной воды для промывок — отдельная головная боль. Высокая жёсткость приводит к солеотложениям, а наличие определённых ионов может провоцировать коррозию. Приходится встраивать целые водоподготовительные модули, что изначально не всегда закладывается в бюджет. Видел случаи, когда система очистки газа в итоге работала хорошо, но основные эксплуатационные расходы ушли не на химикаты, а на борьбу с накипью в теплообменниках.
Пример из практики: интеграция новых решений на действующем производстве
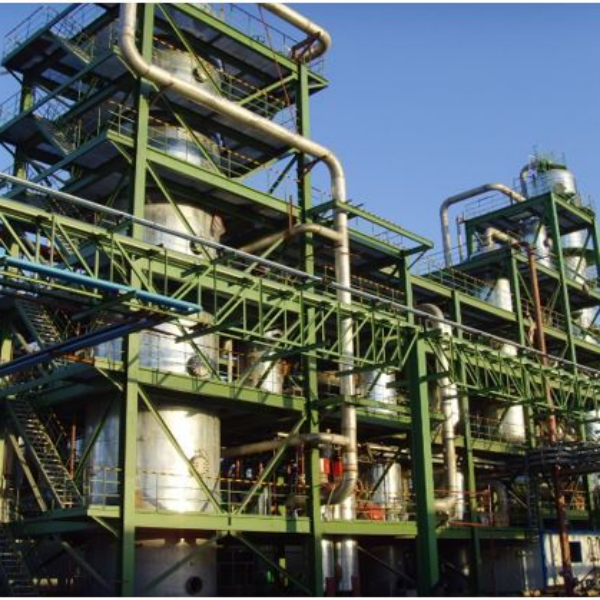
Хороший пример — проект, где нужно было модернизировать очистку на крупном металлургическом комбинате без длительных остановок. Старая система на основе вакуум-карбонатного процесса уже не отвечала новым нормативам по выбросам. Задача стояла добавить ступень для удаления остаточных органических соединений серы и бензола.
Было решено внедрить установку адсорбции переменным давлением (PSA) на специальных цеолитовых сорбентах для улавливания бензольных углеводородов, а для серы — доработать существующий скруббер, переведя его на более эффективный окислительный раствор на основе ферратов. Самым сложным оказалось ?врезаться? в действующий газопровод и обеспечить герметичность всех новых соединений под давлением. Работали ?окнами? по 48 часов во время плановых ремонтов коксовых батарей.
Результат в целом был достигнут, но не без компромиссов. PSA-установка показала себя хорошо, вернув дополнительный доход от бензола. А вот с окислительной промывкой пришлось повозиться — раствор оказался чувствителен к колебаниям pH, и его регенерация требовала больше тепла, чем рассчитывали. В итоге, часть серы всё же пришлось доокислять в отдельной каталитической ступени. Проект показал, что идеальных решений ?из коробки? нет, всегда нужна подгонка под конкретные условия завода.
Роль специализированных инжиниринговых компаний
В таких комплексных проектах огромную роль играют компании, которые занимаются не просто продажей оборудования, а полным циклом — от расчётов и проектирования до пусконаладки и обучения персонала. Они становятся связующим звеном между академическими наработками и суровой реальностью цеха. Например, Chengdu Yizhi Technology Co. — как раз такой проектный институт, созданный на базе более крупной технологической компании.
Их подход, с которым я знаком, часто строится на глубоком аудите существующего производства. Они не начинают с чистого листа, а сначала смотрят, что можно улучшить на имеющейся основе. Это может быть замена одного типа насадки в абсорбере или оптимизация схемы рециркуляции промывочной жидкости. Информацию об их подходах и проектах можно найти на их сайте https://www.yzkjhxhg.com. Важно, что такие институты, как Chengdu Yizhi Technology Co., Ltd., с уставным капиталом в 120 миллионов юаней, имеют достаточную финансовую и техническую базу, чтобы браться за масштабные модернизации и нести за них ответственность.
Их ценность — в накопленном портфолио решений для разных типов производств и разного состава газа. Они знают, какой катализатор может не сработать на газе с высоким содержанием нафталина, или как спроектировать систему отпарки, чтобы минимизировать потери полезных компонентов. Это знание, которое не купишь в виде готового каталога оборудования.
Взгляд в будущее: тренды и ограничения
Сейчас явный тренд — это цифровизация. Не просто установка датчиков, а создание цифровых двойников участков очистки. Это позволяет прогнозировать скорость деградации катализатора, оптимизировать расход реагентов в реальном времени и снижать количество внеплановых остановок. Но внедрение упирается в два момента: качество исходных данных (те же датчики нужно регулярно калибровать) и неготовность старого операторского персонала работать с такими системами.
Другой вектор — ресурсоориентированность. Всё меньше хотят просто ?обезвредить и выбросить?. Вопрос стоит так: как из потока коксового газа извлечь максимум ценного — серу, аммиак, бензольные углеводороды, даже водород — и превратить это в товарный продукт. Это поднимает технологическую цепочку на новый уровень сложности, но и окупаемость у таких проектов выше. Правда, требуются большие капиталовложения на старте.
Основное ограничение, как ни странно, не технологическое, а экономическое и кадровое. Сложные системы требуют грамотного ежедневного обслуживания. А с текучкой кадров на производствах это большая проблема. Иногда проще и надёжнее оказывается выбрать чуть менее эффективную, но более ?живущую? и простую в управлении технологию, которая не развалится при первом же нештатном действии оператора. Идеальное решение должно быть не только эффективным, но и робастным.
В итоге, китайские технологии очистки коксового газа — это сейчас активный гибрид адаптации, оптимизации и собственных разработок. Прорывы случаются в конкретных узких местах, а успех проекта чаще всего зависит не от одной ?волшебной? технологии, а от умения грамотно собрать и настроить всю цепочку под конкретный завод. И это, пожалуй, самый ценный опыт, который здесь накоплен.