Китай: как утилизировать хвостовой газ VOC?
2026-03-06
Если честно, когда слышишь про утилизацию хвостового газа VOC в Китае, первое, что приходит в голову — это каталитическое дожигание или угольная адсорбция. Но на практике, особенно на химических заводах в Сычуани или Шаньдуне, всё часто упирается не в выбор технологии, а в то, как её впихнуть в существующее производство, которое останавливать нельзя. Много раз видел, как проекты, красивые на бумаге, спотыкались о банальную нехватку места под установку или колебания состава газа. Вот об этом и хочу порассуждать.
Где собака зарыта: состав газа и бумажные нормативы
Главная ошибка — начинать проектирование, имея на руках только паспортные данные или устаревшие замеры. Летучие органические соединения — понятие растяжимое. На одном лакокрасочном производстве это могут быть ароматические углеводороды, на другом — сложные эфиры, а где-то — всё вместе, да ещё с примесями серы или кремнийорганики. Последние, к слову, — убийца для большинства катализаторов. Был случай на заводе в Фучжоу: поставили RTO (регенеративный термический окислитель), а через полгода эффективность упала на 40% из-за кремния, о котором в исходных данных скромно умолчали.
Нормативы по выбросам ужесточаются, это да. Но часто местные экологические инспекции смотрят не столько на тонкие граммы на кубометр, сколько на видимый дым и запах. Поэтому иногда заказчик готов мириться с эффективностью системы в 90%, если она гарантированно убирает запах, вместо того чтобы гнаться за 99% по дорогой технологии. Это вопрос экономики и практического компромисса.
И ещё один нюанс — концентрация. Теоретически, для термических методов нужна определённая калорийность газа, чтобы процесс был автотермическим. На практике поток часто нестабилен: днём один состав, ночью — другой, при смене партии сырья — третий. Если проектировать систему под пиковые значения, она выйдет золотой. Если под средние — в периоды низкой концентрации будет потреблять уйму топлива на поддержание температуры. Вот и приходится крутиться, иногда добавляя буферные ёмкости или системы подмеса.
Технологии в поле: что работает, а что пылится на складе
Адсорбция на активированном угле — классика жанра. Дёшево в закупке, относительно просто монтируется. Но это палка о двух концах. Регенерация угля — это отдельная история с паром или горячим азотом, а потом ещё куда-то девать этот конденсат, который сам по себе является опасными отходами. Видел установки, где угольные картриджи меняли как фильтры в пылесосе, а старый уголь просто отправляли на полигон — какая уж тут экология. Для низких концентраций и небольших потоков ещё куда ни шло, но для серьёзных производств — полумера.
Каталитическое окисление (CO) — моя любимая тема для споров. В теории — эффективно, рабочая температура ниже, чем у чисто термических методов, значит, экономия на энергоносителях. Но китайский рынок наводнён катализаторами разного качества. Хороший, стойкий к отравлению, с правильным носителем — дорог. А часто ставят что подешевле, а потом удивляются, почему через год-два активность падает. Ключевой момент — предварительная очистка газа от пыли и катализаторных ядов. Этим часто пренебрегают.
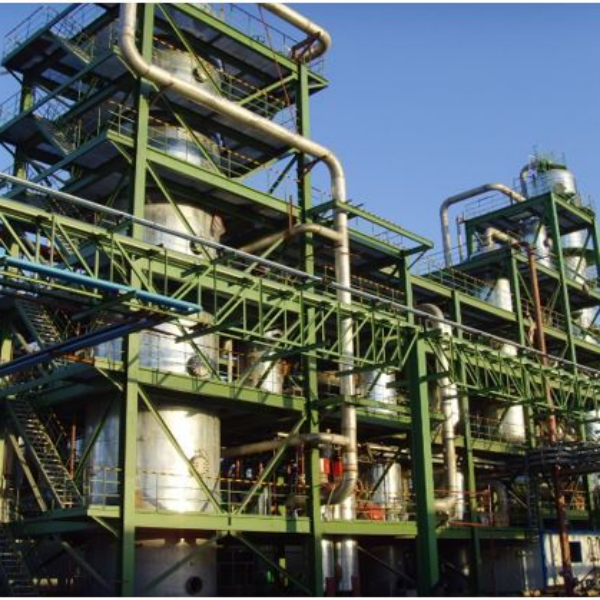
А вот RTO и RCO (регенеративные окислители) — это уже тяжёлая артиллерия. Эффективность за 95-99% — реальность. Но! Это огромные установки, дорогие в монтаже и требующие высококвалифицированного обслуживания. Их ставят на крупных нефтехимических или фармацевтических заводах. Помню проект для завода шин в Шаньдуне: установка RCO размером с трёхэтажный дом. Сложность была даже не в ней самой, а в системе сбора и транспортировки газа от десятков точек выброса по всей территории завода. Трубопроводы, вентиляторы, взрывозащита — стоимость этой обвязки порой сравнима со стоимостью самого окислителя.
Неочевидные подводные камни: энергия, пространство и люди
Часто всё упирается в энергию. Термические методы — прожорливы. В регионах, где с электричеством или газом проблемы, проект может стать нерентабельным ещё на стадии расчёта окупаемости. Иногда выгоднее оказывается не утилизировать, а улавливать и возвращать в процесс, если это технологически возможно. Например, рекуперация растворителей с помощью конденсации глубокого охлаждения. Но это тоже не панацея — оборудование капризное, требует стабильного состава паров.
Пространство — бич старых заводов. Их строили в те времена, когда об экологии думали в последнюю очередь. Новую установку просто некуда поставить. Приходится идти на ухищрения: размещать оборудование на крышах, выносить за периметр, что удлиняет коммуникации и увеличивает потери. А ещё согласования, проверки пожарных… Бюрократия может затянуть реализацию на месяцы.
И главное — кадры. Можно поставить самую современную немецкую установку, но если на заводе нет инженера, который понимает принцип её работы, а операторы видят в ней обузу, то всё быстро придёт в упадок. Обучение персонала — это не пункт в смете, а обязательное условие успеха. Часто провалы случаются не из-за плохой технологии, а из-за человеческого фактора: не вовремя поменяли фильтр, пропустили техосмотр, неправильно отреагировали на аварийный сигнал.
Опыт из проекта: кейс с Chengdu Yizhi Technology
Вот, к примеру, работал с проектировщиками из Chengdu Yizhi Technology Co. (их сайт, кстати, https://www.yzkjhxhg.com). Это их материнская компания, Huaxi Technology, давно в химической отрасли. Подход у них часто практичный: не навязывать самое дорогое, а сначала провести детальный аудит. Помню их проект для завода полимеров в Чэнду. Задача была по утилизации газов от реакторов, сложная смесь с переменным расходом.
Они предложили гибридную схему: сначала конденсация для улавливания наиболее ценных компонентов (вернули в цикл, что дало экономию на сырье), а оставшийся низкоконцентрированный поток — на установку каталитического окисления. Но не стандартную, а с кастомизированным катализатором, более устойчивым к возможным примесям. Фишка была в системе управления, которая в реальном времени отслеживала температуру на слое катализатора и регулировала подогрев. Это позволило снизить энергопотребление в периоды низкой нагрузки.
Сложности были при пусконаладке. Не учли вибрацию от соседнего компрессора — пришлось дорабатывать крепления газовых магистралей. А ещё местные электрики перепутали фазы при подключении главного вентилятора… Мелочи, но из-за них сроки сдвинулись. В итоге система работает, заказчик доволен. Но главный вывод, который я сделал, глядя на этот и другие проекты Chengdu Yizhi Technology: успех зависит от глубины погружения в технологию самого завода-источника. Без этого любая, даже лучшая, система утилизации — просто дорогая игрушка.
Вместо заключения: мысль вслух о будущем
Куда всё движется? Мне кажется, будущее не за одной супертехнологией, а за умной комбинацией методов. Сначала максимально отсечь и вернуть в процесс то, что имеет ценность. Потом — разрушить то, что не удалось сохранить, с минимальными энергозатратами. И всё это под контролем датчиков и алгоритмов, которые адаптируются к изменениям. Идеал — замкнутый цикл, нулевые выбросы. Но мы пока далеки от этого.
Сейчас много шума вокруг мембранных технологий и методов концентрирования, но в крупнотоннажной химии они пока редкие гости. Дорого. А в Китае, при всей строгости нормативов, вопрос цены часто решающий. Поэтому, выбирая технологию утилизации хвостового газа VOC, нужно смотреть правде в глаза: что по карману заводу здесь и сейчас, что будет окупаться, а что превратится в музейный экспонат, который включают только перед проверкой. Иногда лучше сделать простую, но надёжную систему, которая реально работает каждый день, чем сложный и дорогой монстр, простаивающий из-за нехватки специалистов или денег на его обслуживание. Всё упирается в здравый смысл и детальное знание своего производства. Без этого никакие технологии не помогут.